導入:ロケット量産を支える3Dプリント
近年、ロケットの打ち上げが急に増えたと思いませんか?実は、その量産を3Dプリント技術(積層造形)が支えています。エンジンの燃焼室のような複雑な部品を、冷却流路のような内部形状ごと一体で作れるため、部品同士の継ぎ目が消えていくからです。
効いているのは、もう1点あります。人の手に頼らないことです。手作業では、品質が作業者によってばらつきます。Neutronでは手作業で積層した部分の欠陥が一因とされ、水圧試験でタンクが破裂しました。会社が選んだ直し方は、機械が繊維を敷き詰めるAFPへの切り替えでした。 継ぎ目が消え、人の手のばらつきも消える。派手な技術ではないものの、「安定して大量に作る」ための土台として、積層造形が効いています。
1. 直接造形:エンジン部品から継ぎ目が消える
結論から言えば、積層造形が最初に実績を作ったのはエンジン部品です。 Rocket LabのRutherfordは、燃焼室、インジェクタ、ポンプ、主要バルブという主要部品のすべてを3Dプリントで作るエンジンとして、2015年に発表されました。部品を一体で作れるため設計変更にも強く、この造形前提の設計が、Electronの高頻度打ち上げを支えてきました。同社の中型ロケットNeutron用のArchimedesも、3Dプリントを前提にしたエンジンです。
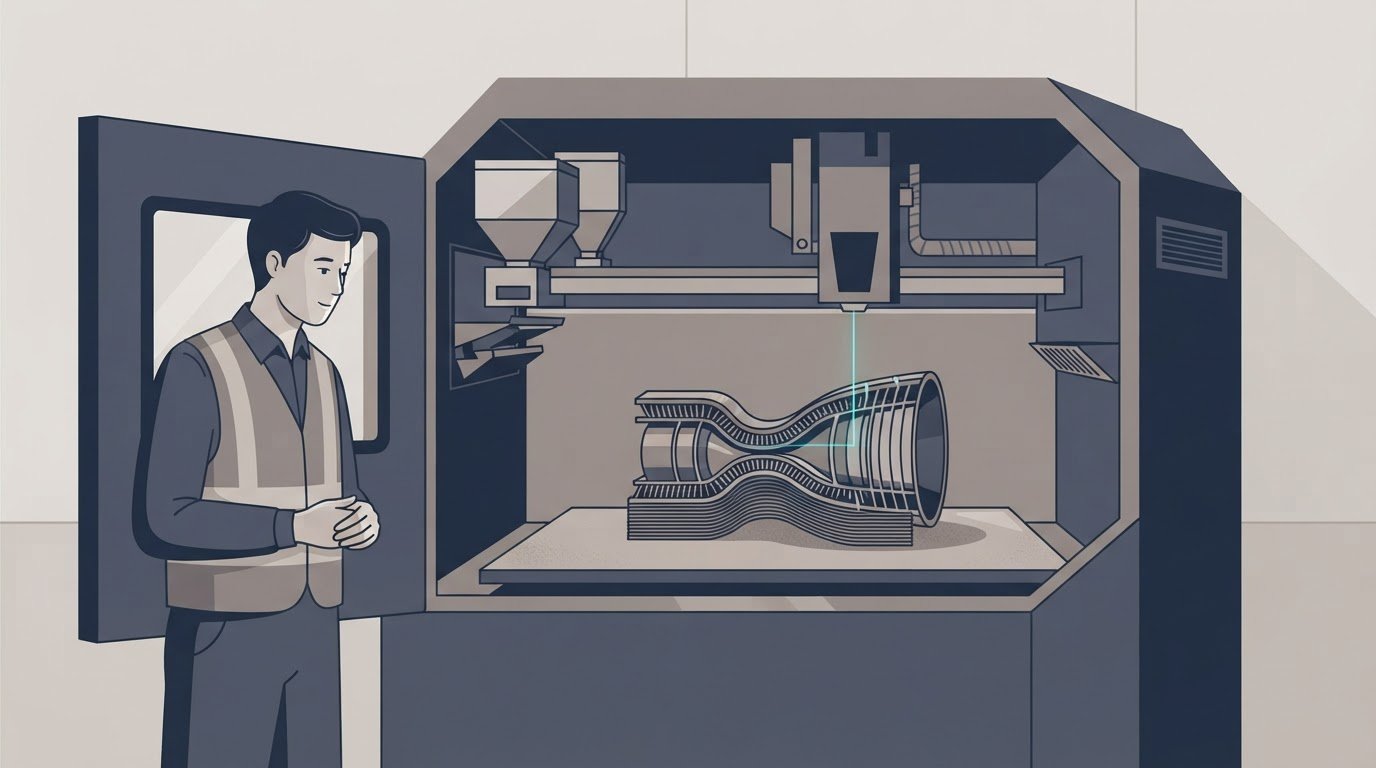
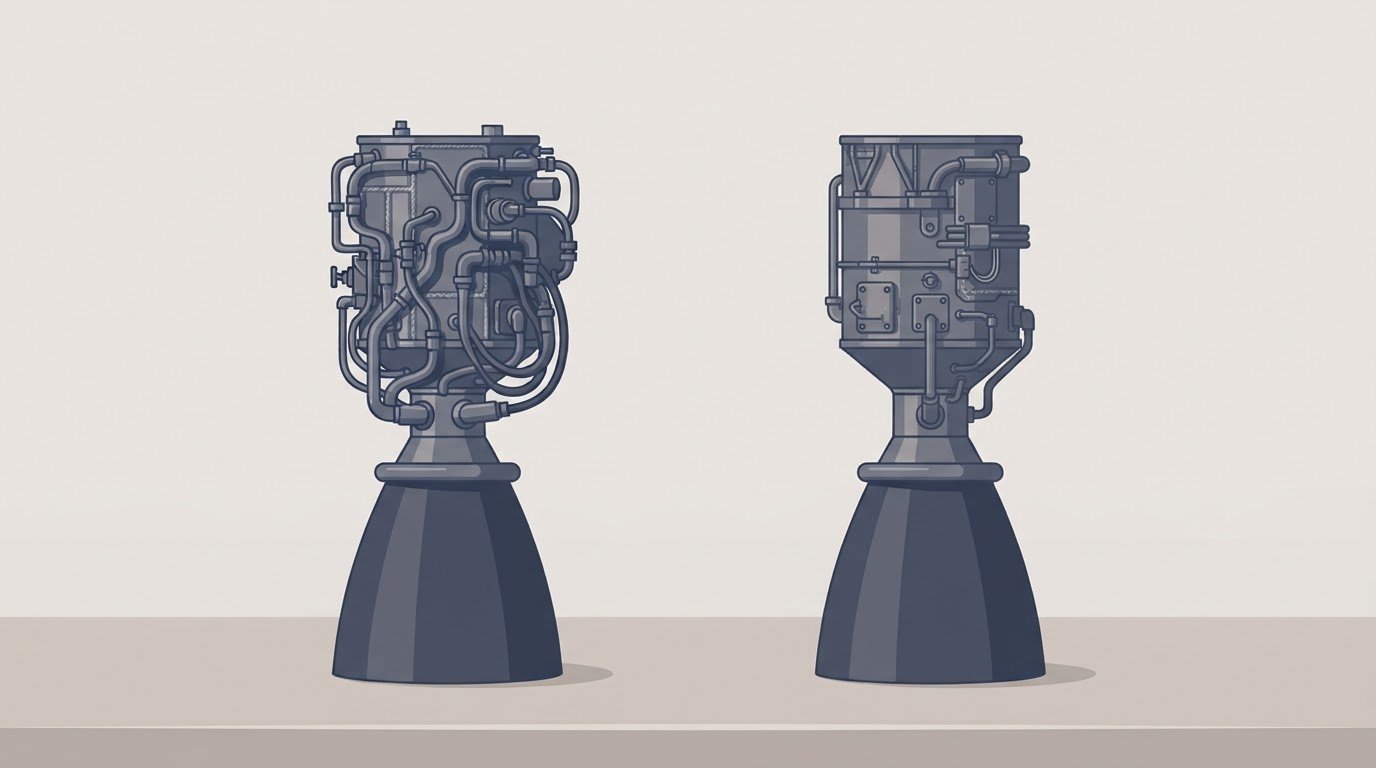
エンジンで一体造形が効くのは、燃焼室の冷却構造が理由です。燃焼室の壁には、推進剤を流して壁を冷やす細い流路を無数に巡らせる必要があります。従来は流路を加工した部品に外側の部材をろう付けなどで閉じる工程が要り、まさに継ぎ目の塊でした。一体造形なら、流路の形そのままに壁を作れます。エンジンの外側を配管が這い回る「パイプおばけ」のような姿も、流路を壁の中に埋め込む一体造形では消えていきます。最も熱く、最も壊れやすい場所から継ぎ目が消えるわけです。
SpaceXのRaptor。世代が進むにつれて配管が構造の内側に取り込まれ、外側の姿がすっきりしていった(SpaceX公式ポスト、2024年8月)
RelativityのAeon Rも同じ方向です。同社は、エンジンの要素を統合した「一体のプリント」にまとめ、部品点数を削ることで、コストと複雑さを下げ、生産の速度と規模を確保すると公式に説明しています。Stoke Spaceは、金属プリンタMetalFab 420Kを5台導入しました(Additive Industries発表)。複雑な部品を1台の試作ではなく、台数をそろえた量産ラインで作る段階に入った、という意思表示です。 この方向を最も推し進めたのが、インドのAgnikul Cosmosです。同社のセミクライオジェニックエンジンAgniletは、インジェクタから冷却流路までをインコネルで一体プリントし、別部品の組み立て自体がありません。同社は、従来のエンジンが溶接やろう付けで数千の部品を組み立てることと、この方式を対比しています。このエンジンを積んだAgnibaan SOrTeDは、2024年5月に飛行しました。継ぎ目を減らすのではなく、エンジン全体を1ピースにして継ぎ目そのものをなくした形です。 エンジン部品では、「継ぎ目をなくす」ことが、そのまま「速く、安定して作れる」ことに直結しています。
2. 機体そのものを造形する:Relativityの使い分け
機体まで造形の対象を広げたのがRelativityですが、実態は「全部プリント」ではなく使い分けです。 同社のTerran Rは、第4世代の自社プリンタStargateで造形するロケットで、Terran 1の約6倍(質量比)のプリント量を必要とします。一方で、初期型のタンク直胴部にはアルミ合金のバレルを使うハイブリッド方式を採っています。形が単純な部分は従来製法に任せ、複雑な部分に造形を集中させる配分です。同社はこの方式で、年45機以上の生産を見込んでいます。
造形の価値は「何でも印刷すること」ではなく、複雑な部品に絞って使うことで生まれます。
3. 複合材でも継ぎ目を減らす:AFPとNeutron
金属でなくても、継ぎ目を減らす方向は同じです。 Rocket LabはNeutronの大型構造について、AFP(自動繊維配置)で一体成形する道を選びました。炭素複合材は溶接ができないため、部品同士の接合そのものが弱点になりがちです。Electroimpact製の90トン級の装置は、炭素繊維を分速100メートルで敷き詰め、製造時間を15万時間以上削減する見込みです。手作業では数週間かかった第2段のドームが約24時間で作れるようになり、敷き詰めながらの自動検査で、欠陥を次の層に進む前に見つけます。
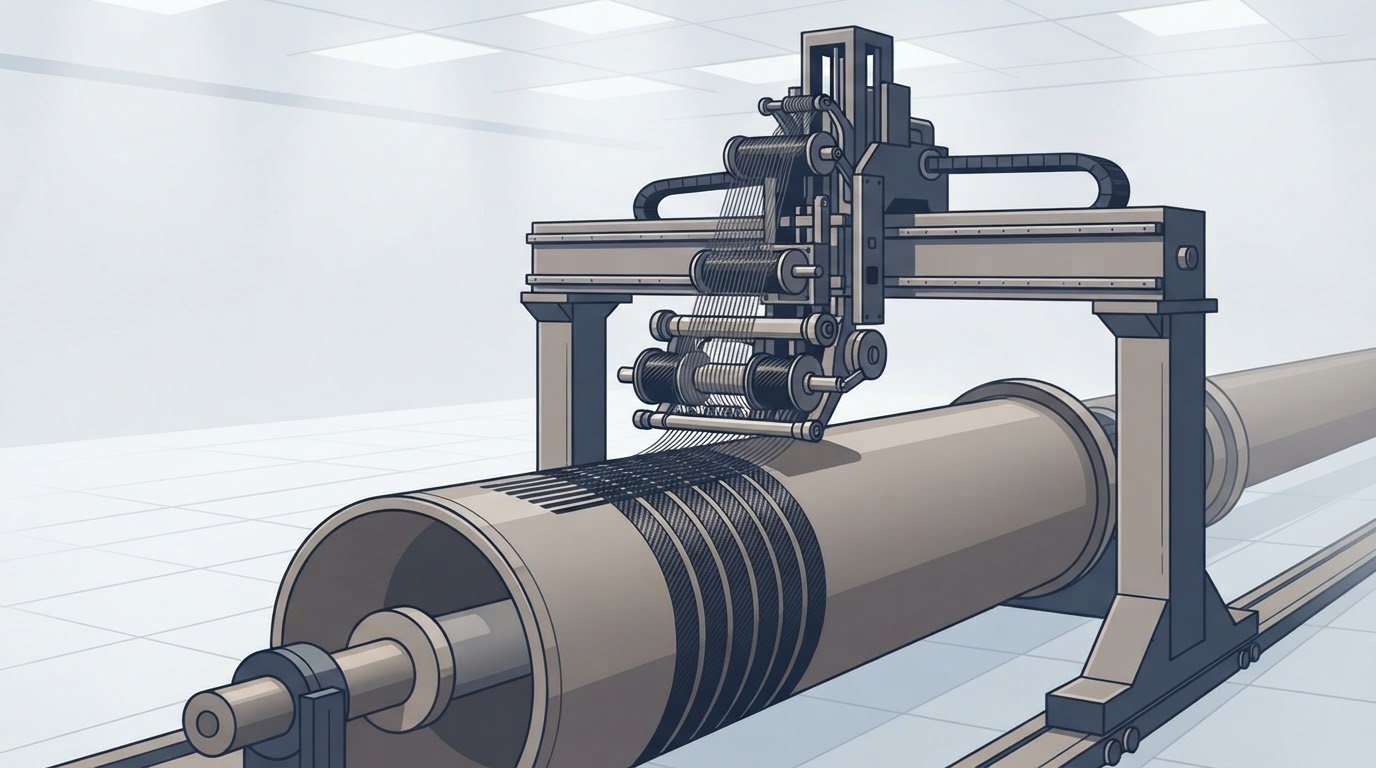
報道ベースの話として、Neutronでは水圧試験でタンクが破裂する事象があり、会社は継ぎ目をなくす設計変更を行ったと説明しています(原因や接合部の詳細は、公表されている範囲が限られます)。もっとも、その後に厚くした部分へ層間の空隙が見つかり、初飛行は2027年にずれ込みました。継ぎ目を消す工程そのものにも、立ち上げの難しさがあるという経過です。 複合材でも金属でも、「継ぎ目をどう扱うか」が量産の品質を決めています。
4. 対比:Starshipは溶接を選び、自動化した
いちばん大きなロケットは、継ぎ目を消すのではなく、継ぎ目を自動化する道を選びました。 単純で大きな円筒部品であれば、溶接を自動化することで十分に速く、安く作れます。Starshipの機体はステンレス鋼製で、鋼板を丸めたリングを溶接で積み上げて作られます(製法の詳細は報道ベースです)。同じSpaceXでも、エンジンのような複雑な部品では造形技術の活用が報じられており、使い分けは1社の中でも起きています。ステンレスは安く、切って、曲げて、溶接できる、量産向きの材料です。
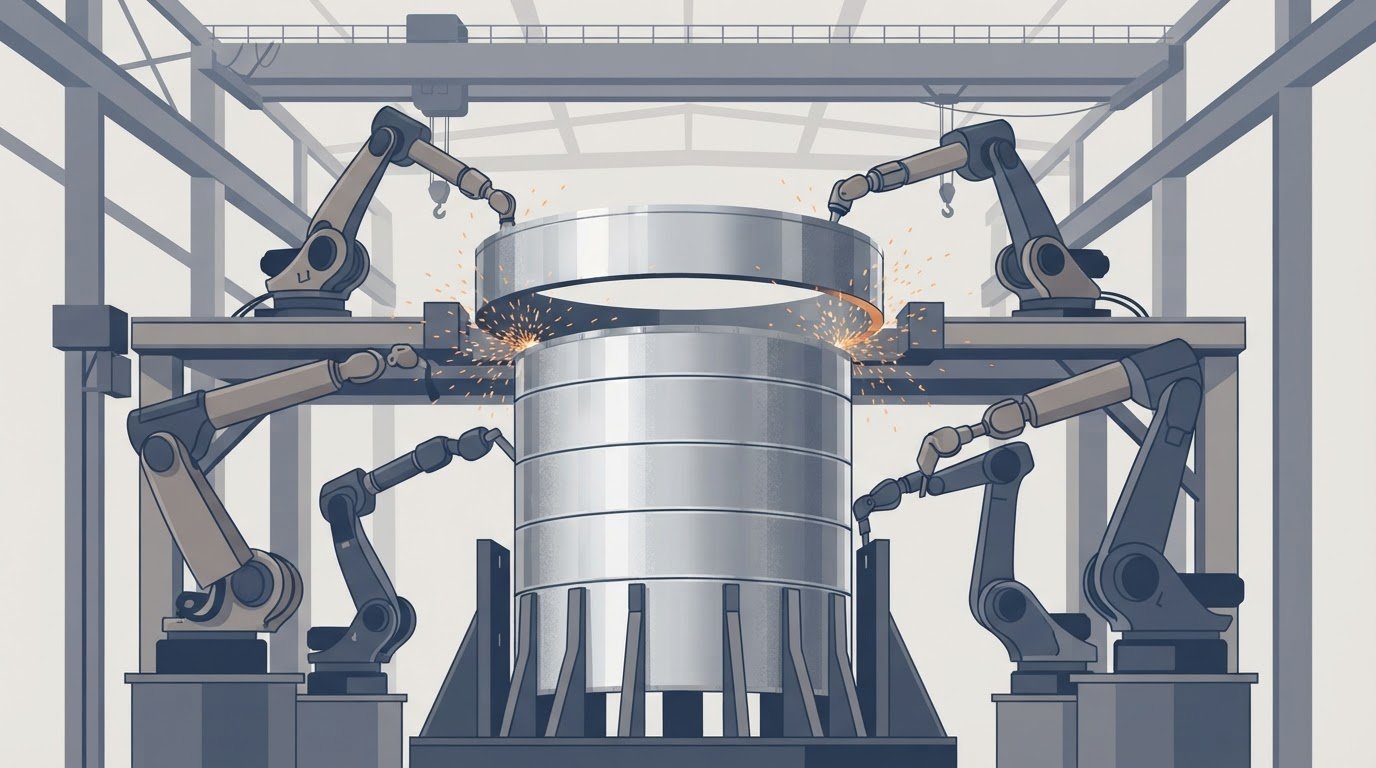
つまり、対立軸は「造形か溶接か」ではありません。部品の複雑さです。複雑なエンジン部品は一体造形へ、単純で大きな機体は自動溶接へ。継ぎ目を「消す」か「管理する」かの違いはあっても、狙いはどちらも量産性にあります。 複雑な部品は造形で継ぎ目を消し、単純な部品は溶接を自動化して継ぎ目を管理する――これが現在の使い分けです。
5. 投資の視点:量産技術は「作る力」の差になる
量産技術は、設計の優劣とは別の軸で、会社の差になります。 打ち上げ枠が足りない時代には、飛ばせる機体を何機作れるかが、そのまま受注の上限になります。見るべきは派手な発表ではなく、プリンタの台数、生産ラインの拡張、工程の自動化といった「作る力」の実績です。積層造形やAFP、自動溶接への投資は地味ですが、生産レートという形で数字に表れます。
一方で、量産技術そのものが開発リスクにもなります。Neutronの遅れが示すように、新しい工程は立ち上げに時間がかかり、品質が安定するまでは計画を後ろ倒しにします。衛星の側でも事情は同じで、何十機、何百機という単位で機体をそろえる生産体制そのものが、コンステレーション事業の前提条件になっています。 生産技術への投資は、打ち上げ能力の上限を決めると同時に、開発スケジュールのリスクにもなる両面を持っています。
まとめ
大規模コンステレーションの時代には、ロケットや衛星を安定して大量に作る方法が重要になります。その中心にあるのが、継ぎ目との付き合い方です。消せる継ぎ目は一体造形で消し、残る継ぎ目は自動化で管理する。各社が工場で下したその選択が、そのまま次の数年の打ち上げ能力の差になっていきます。
コメント